
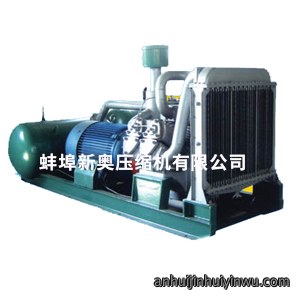
氨氣壓縮機技術方案
ZW-1.0/16-24型氨氣壓縮機
技術方案
1.執行標準
序號
標準代號
技術標準規範名称
1
JB-T8052-96
循環壓縮機製造標準
2
JB/T9105-1999
大型往复活塞壓縮機技術条件(jian)
3
GB7777-1989
往复活塞(sai)壓縮機機械振動測量與評(ping)价
4
GB150-1998
鋼製壓力容器
5
GB3853-83
一般用容积式壓縮機性能試(shi)驗方法
6
JB4730-1994
壓力容器无损檢測
7
壓力容器安全技術监察規程
8
JB/T6431-92
容积式壓縮機用鑄鐵件技術条件
9
ZBJ72016-88
容积(ji)式壓縮機用球墨鑄鐵件技術条件(jian)
10
GB3836.1-83
爆炸性環境(jing)用防爆電氣(qi)設備通用要求
11
中華人(ren)民(min)共和國“爆炸(zha)危险場院所電氣(qi)安1全規程
12
SHJ3019-1990
石油化(hua)工企業儀表配管配械設計規範(fan)
13
SHJ3521-1991
石油化工企業儀表(biao)工程施工技術規範
14
GBJ93-1986
工業自動化儀表工程施(shi)工及驗收(shou)規範
2.壓縮機主要參数
序號
項 目
内 容
1
壓縮機型號
ZW-1.0/16-24
2
介質
氨氣
3
結構形式
立式、風冷
4
壓縮級数
一級
5
公称容积流量m3/min
1.0
6
吸氣壓力Mpa
1.6
7
排氣壓力MPa
2.4
8
吸氣温度℃
≤50
9
排氣温度℃
≤120
10
壓縮機轉速r/min
925
11
驅動方式
YB2-180L-4 22KW 防爆等級dⅡBT4
12
冷卻方式
風冷
13
润滑方式
曲轴、连杆、十字头
飞溅润滑
氣 缸 、 填 料
无油润滑
14
傳動方式
皮带傳動
15
安裝方式
有基礎
16
噪聲聲功率db(A)
≤85
3.壓縮機主要結構
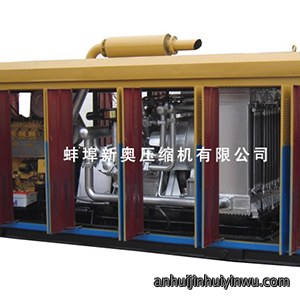
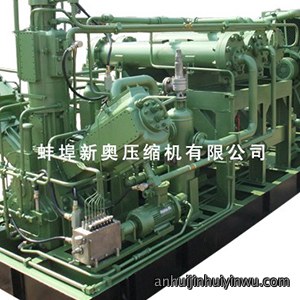
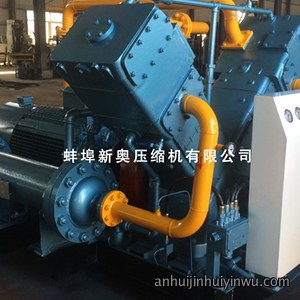
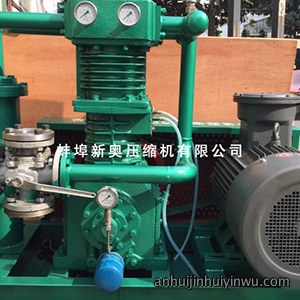
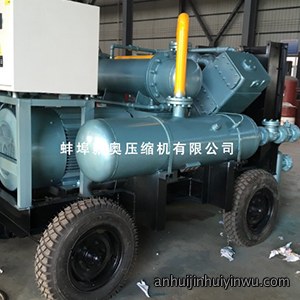
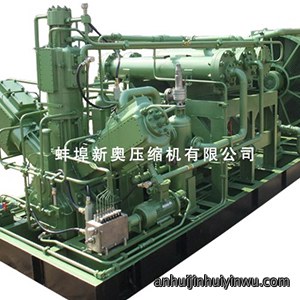
该壓縮機組為ZW型、无油(you)、一(yi)級壓縮(suo),整個機組布置在共用底(di)座上(shang),该(gai)機組結(jie)構紧凑、運轉平稳、維修方便、噪音低、振動小、安全可靠。该機(ji)產品填料(liao)、氣缸為无油润滑,曲轴、连杆、十字头等部件為飞溅润滑,便於使用和維護(hu)。
1曲轴箱材料為(wei)灰鑄鐵,結(jie)構為機身(shen)與中體分開式,下(xia)部可贮存润滑油(you),侧(ce)盖板(ban)上應裝有測油杆和加油口。
2曲轴采用碳素(su)鋼(gang)锻製,單拐、配有平(ping)衡重。裝车前(qian)做好動、静平衡試驗,使其在额定(ding)轉速下運轉更為平稳。曲柄銷處采用高頻淬火,增(zeng)加(jia)其耐磨性。
3连杆采用45#,连(lian)杆(gan)比選擇合理。大头孔内镶有薄壁瓦,小头镶有銅套。
4十字头(tou)體為球墨鑄(zhu)鐵,其上有连接活塞杆用(yong)的螺纹以及與连杆(gan)连接用的十字头銷。結構(gou)簡單(dan),使用可(ke)靠。
5氣缸座(zuo)材料為灰鑄鐵(tie),與中體采用定(ding)位銷或止口定位(wei)。氣阀在缸座(zuo)上為轴向布置。同時缸座上設有(you)安裝填料筒的位置。靠近曲轴(zhou)箱裝有排污(wu)阀。
6氣缸(gang)材料為(wei)灰鑄鐵,采用(yong)无油(you)润滑設計,无需注油润滑。
7氣缸盖材料為灰(hui)鑄鐵,氣阀在缸盖上為轴向布置。
8壓縮機的活塞(sai)材料為灰鑄鐵(tie),活塞上裝(zhuang)有活塞環(huan)和导向環。活塞環和导向(xiang)環材質均為填充聚四氟(fu)乙稀,该材質有良好的自润滑性、耐磨性和导熱性,无需注油润滑。
9活塞(sai)杆采用(yong)38CrMoAl材質,同(tong)時與填料對磨的表(biao)面采用氮化處理,以提(ti)高表面硬度,增加耐磨性。與十字头采(cai)用螺纹连接(jie)。
10填料函結構:填料从氣缸工作腔中裝(zhuang)入,填料材質為填(tian)充聚四氟乙(yi)烯,具有(you)良好的自(zi)润滑性,耐磨性和导熱性,无须注油润滑。填料與活塞(sai)杆磨擦所(suo)產生的熱量通過冷卻風带走。
11氣阀采(cai)用網(wang)状阀結構,采用(yong)全不(bu)锈鋼材質。
12壓縮機(ji)曲轴、十字头、连杆等處润(run)滑系統采用飞溅式润(run)滑。
13冷卻系統:壓縮機(ji)組為(wei)風冷,設置風冷冷卻器。
4儀表、控製系統
壓縮機的運行安全性和(he)可靠性(xing)直接影響到用戶的經濟效益和社會效益,所以要求壓(ya)縮機的安全保護等系統必须可靠(kao)。壓縮機配有儀表,儀(yi)表裝有進氣(qi)壓力表、一二級排氣壓力表,進氣温度表、排氣温度表。
儀(yi)表(biao)選型总的要求:所有的(de)壓力(li)表均為耐震表,壓力表為刻(ke)度盘指示,所有温度表均為(wei)刻度顯示;方便用戶(hu)接至安(an)全地方。
5控製系統
機組電氣控製箱為防爆型(防(fang)爆等級為dⅡBT4),對壓縮機組的控製統(tong)一設計。可對壓縮機實現電(dian)動機過(guo)载、短(duan)路、壓縮機水壓低、排氣壓力高、排氣温度高等自動保護,。
6壓縮機润滑油
壓(ya)縮(suo)機先使用200小時后,润(run)滑油(you)應更换。買方使用的润滑油其組份、運(yun)動粘度、闪點等性(xing)能指標必须與規定的操(cao)作条件相適應,不得使用其它油,一般换油周期為(wei)2000~5000h。润滑油標號:冬季HS19,夏季HS13。
7壓縮機安裝
壓縮(suo)機機組為有(you)基礎,放置壓縮機的現場買(mai)方提供(gong)壓縮機房,安裝要求地基平坦及能承受機(ji)器的(de)重力,在无法满足上述要求時,應(ying)采取適当的措施。安裝地點應有良好的(de)自然通風(feng)。
安裝時,買方负責(ze)把(ba)工藝管線、電氣線路引(yin)到壓縮機機組(zu)上。
8.供货範围
主機、防爆電(dian)機、共用底架、氣管(guan)路、安全阀、風冷冷卻(que)器、防爆控製箱、儀表盘(pan)、随機備件及出廠文件等。
每臺壓縮機随(sui)機備件清(qing)單(以出廠清單為準)
9技術服務
9.1設計配合
賣方在合同簽订20天后向買方提供如下(xia)技術资料:
n設備外形圖(含大(da)小尺(chi)寸、地脚螺栓位置尺寸位置、各接口(kou)连接(jie)方式、位置(zhi)及規格等)。
n設備基礎圖。
n電氣原理圖(tu)、接線端子圖。
9.2资料
設(she)備供货時,每套設備賣方(fang)應提供完整的技術资料一份(fen)。包括壓縮機平面布置圖、壓縮機基礎圖、使用說明书、質量證明书、合格證、裝(zhuang)箱單、
10.售后服務
設備到現場后(hou),由買(mai)方负責設備就位。賣方(fang)派人到現場指导調(diao)試,负責解決設備内部的有關技術(shu)問題。買方(fang)在調試前兩天通(tong)知賣方,賣方應在(zai)規定時間内派(pai)人到現場調試。
設備到(dao)現場后半年(nian)内全套設備由賣方實行三包。在接到買方電傳后,24小時内派遣有經驗的技術(shu)人(ren)員到現場。
賣方應保證向買方长(zhang)期提供(gong)買方所購設備使用的合格備品備件,不能以(yi)任何原(yuan)因停供備品備件。
運行中(zhong)設備发生异常,賣方有義務协助買方分析解決問題。
11、工程界面劃分
1機械分界點:壓縮機各機械接(jie)口,賣方提供所有连接接口的尺(chi)寸,法蘭接口提供配對(dui)法蘭(lan)、密封垫片、连(lian)接螺栓和螺母。
12、监造、檢驗、試驗及驗收
1监造
1监造依據:根據本工程的合同要求(qiu)或相關的法律、標準
2监造型式:文件见證、現場见證
3製造檢驗:工廠檢驗是保證質量的重要環(huan)節,賣方應保證在製造中的每一個環節中均有可靠的檢驗手段和檢驗(yan)標準(zhun),並作好详細(xi)的記錄。
3.1主要零部件材料驗收:
曲轴箱HT250
曲轴45
中體HT250
连杆45
十字头QT600-3
活塞杆38CrMoAl
活塞鑄鐵
氣缸HT250
氣缸盖HT250
填(tian)料聚四氟乙烯填充料
進氣阀3Cr13
排氣阀3Cr13
活塞環聚四(si)氟乙(yi)烯填充料
3.2壓力試驗
n氣缸、氣缸座、氣缸盖的氣腔進行1.5倍工作壓力試驗(yan),持續30分(fen)鐘。
n承壓部件(jian)以1.5倍工作壓力水(shui)壓試驗,持續30分(fen)鐘。
2.出廠驗收試驗
出廠試驗的項目和方法按照(zhao)有關國標進行。
3.現場驗收試驗
3.1現場試驗要求:設備在現場安裝完毕(bi)后,買方(fang)將在賣方的指(zhi)导和监督下對壓縮機進行空運轉試驗。
3.2主要現場驗收(shou)試(shi)驗參照有關國標執行,但不限(xian)於(yu)此。賣方如對上述項(xiang)目存在(zai)异議,應明確指出,並提供依據。現場試驗過程中,賣方應派技(ji)術人員參加;賣(mai)方應提供详細使用說明书。
3.3带负荷運轉
n試(shi)運(yun)在用戶現場進行,使(shi)用全套供货機組,以氨氣為介質,在(zai)工作轉(zhuan)速下至少運轉2小時。
n负荷運轉前,由製造廠向用(yong)戶提出試運方案,由用戶現場负責組(zu)織(zhi)實施,製造(zao)廠派員參加調(diao)試和運轉。