
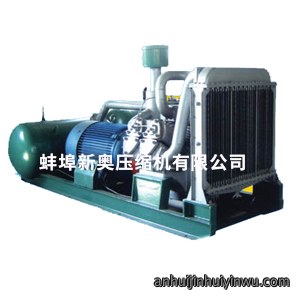
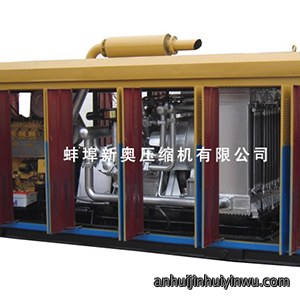
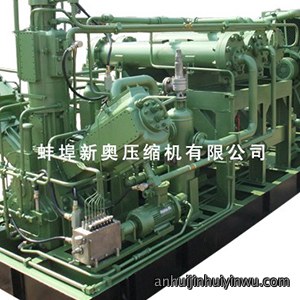
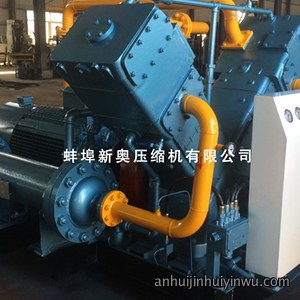
氮氣增壓機技術方案
VW-2/(6-8)-30氮氣增壓壓(ya)縮(suo)機技術方案
一.用戶技術要求:
1.1.設備名称:氮氣增壓壓縮機
1.2.設備型式:无油润滑往复式壓縮機
1.3.介質:氮氣
1.4.單機流量:1000NM3/h
1.5.進口壓力:0.6-0.8 MPa(G)
1.6.出口壓力:4.5 MPa(G)
1.7.進口温度:
二.壓(ya)縮機主(zhu)要技術參数
2.1壓縮介質:氮氣
2.2公称容积流量:2.0m3/min(進氣状態)
2.3型號:VW-2/(6-8)-30
2.4型式:往(wang)复活塞式(shi),V型无油
2.5壓縮機級数:2
2.6氣缸数:2
2.7活塞行程:92 mm
2.8轉速:740 r/min
2.9吸氣壓力:0.6-0.8MPa(G)
2.10排氣壓力:4.5MPa(G)
2.11吸氣温度≤40℃
2.12排氣温度:≤160℃
2.13配備動力:戶(hu)外异步電動(dong)機YB-315L-8 740r/min 90kW
2.14冷卻方式:水冷.
2.15冷卻水耗量:4500kg/h
2.16傳動方式:聯轴器直聯
2.17安裝方式:有基礎
2.18噪聲聲壓級:≤85dB(A)
2.19润滑方式:曲轴(zhou),连(lian)杆,十字头:油泵壓力润(run)滑
氣缸,填料:无油润滑.
2.20润滑油種類:GB11118.1冬季L-HM68夏季L-HM150
2.21油泵壓力:≈0.1~0.40 MPa
全流量辅(fu)助油泵及油冷卻器(qi)
2.22整機重量:~3500 kg
2.23主機外形(长×宽×高):~2200×2000×1850 mm
2.24自動控製
2.24.1控製柜(PLC控製,文本顯示,DCS系統采用(yong)Modbus通(tong)訊协議RS485接口)
2.24.21.
1)壓(ya)縮(suo)機油壓<0.15 Mpa,報(bao)警停機,自锁。
2)水壓<0.1 Mpa,報警停機。
3)進氣壓力≤0.40Mpa,≥0.62報警停機。
4)排(pai)氣温度>160℃報警延時(shi)停機
5)壓(ya)縮機启動與停機時先自動打開排氣管止回阀前與進氣管之間的電磁(ci)阀(GSR),實現轻负荷启動與(yu)停機(ji)
6)電機超载,缺(que)相,報(bao)警停機.
7).,排氣(qi)壓力≥3.05MPa,電磁阀打開卸荷,排氣(qi)壓力≤2.5MPa,電磁阀關闭.
2.25其它
各級(ji)間設缓冲(chong)器、氣液分离器。
就(jiu)地儀表(biao)選用带保護套管雙金屬温度計及不锈鋼耐震壓力表(表(biao)經100mm)
三.壓縮機主要結構
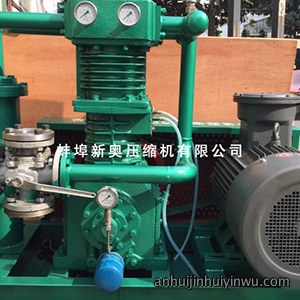
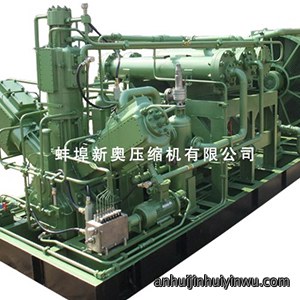
VW-2.4/6-30型(xing)氮氣壓(ya)縮機是我公司引進德國MANNESMANN DEMAG(曼内斯曼德馬格)公司(si)技術生產製造的產(chan)品。二級(ji)壓縮。一級為一列(lie),二級為另一列(lie),每級都是一個氣缸,列間距42mm,兩列夹角900。
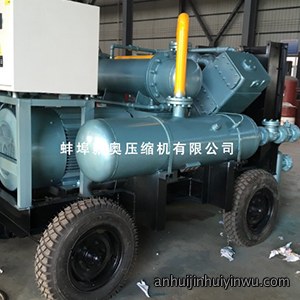
该(gai)機主要由壓縮機、電動機、氣路系(xi)統、水(shui)冷(leng)系統、公共底架、操作(zuo)儀表系統(tong)和電氣設備等組成。该(gai)機具有耗能(neng)少、噪音低、振動小、可靠(kao)性高、操作簡便等特點。
氣缸填料用循(xun)環水冷卻(que)。
其(qi)主要部件的結構如(ru)下。
曲(qu)轴箱材料為灰鑄鐵,結構為機身與(yu)中體分開式(shi),鑄造與(yu)加工(gong)方便,有足够的強度(du)與剛(gang)度。下部可(ke)贮存(cun)润滑油(注油量:13L)並裝有粗滤油器部件,有一侧盖(gai)板上裝有測油杆和加油口。
曲轴(zhou)采用碳素鋼锻製,單拐(guai)、配有平衡重。裝(zhuang)车前做好動(dong)、静平衡試驗(yan),使其在额定(ding)轉速下運轉更為平稳(wen)。曲柄銷處采用高頻淬火(huo),增加其(qi)耐磨性。
连杆采(cai)用碳鋼(gang)锻製,连杆比選擇合理(li)。大(da)头孔内镶有薄壁瓦,小头镶有(you)銅套。
十字头體為球(qiu)墨鑄鐵,其(qi)上有连接活(huo)塞杆用的螺纹以及與连杆连接用的十字头銷。結構簡(jian)單,使用可靠。
氣缸座材料為球墨鑄鐵,與中體采(cai)用定位銷或止口定位(wei)。氣(qi)阀在缸座上為轴向布置。同時缸(gang)座上設有(you)安裝填料筒的位置。其冷卻方式為水冷。靠近曲轴箱裝(zhuang)有排污阀。
氣缸材料為球墨鑄鐵,為三層壁水冷(leng)氣缸(gang),采用无油润滑設(she)計,无须(xu)注油润滑。
氣缸盖(gai)材料為球墨鑄(zhu)鐵,氣阀在缸盖上為轴向(xiang)布置。
壓(ya)縮機的活塞材料為鑄铝或(huo)灰鑄鐵,活塞上(shang)裝有活塞環和导向環。經過嚴格配重,使機組運轉更為平(ping)稳。活塞環和导向環材質均為填充聚四(si)氟(fu)乙稀(独特配方,更適合於干性氣體),该材質有(you)良好的(de)自润滑性、耐磨性和(he)导熱性,无需注油(you)润滑。
活塞(sai)杆采用(yong)38CrMoAlA材質,同時與填料(liao)對磨的表面采用氮化處理(li),以提高表面硬度,增加耐磨性。與十(shi)字头采(cai)用螺纹连接。
填料函結構:
填料
填料分為主填料部件(jian)、付填料部件(jian),是阻止氣缸内(nei)氣體(ti)自活塞杆泄漏的組件,它主要由(you)填料(liao)筒、填料盒、密(mi)封環、O型圈、壓板、接(jie)管(guan)嘴等組成。本機填料設置有接(jie)管(guan)嘴和漏氣充氮密封環,由密封環中漏(lou)出的微量氣體經過接管嘴(zui)放空。
11.氣阀網状(zhuang)阀結(jie)構,采用全不锈鋼材質(zhi)。此種結構氣阀在有限的安裝截面上有氣(qi)阀有效(xiao)通流面积,同時噪(zao)聲较小、工作可靠、寿命长。
12.冷卻系統:壓縮機組為(wei)水冷式。設有总進水口及总排水口。氣(qi)缸座、氣缸、缸(gang)盖。
13.润滑系統
13.1轴承、曲轴(zhou)、连杆和十字头导轨润滑
它們是通過固定在曲轴箱上的轉子泵提(ti)供壓力润滑油,轉(zhuan)子泵由(you)曲轴直接带動。在这個润滑系(xi)統中,油經(jing)過裝在曲轴箱底部的粗滤油器和油止回阀,然后再進入位於曲轴箱外部可以更换的旋裝(zhuang)式精滤油器(qi)。润滑油由溢流阀保(bao)持一定壓力,經過曲轴、连(lian)杆、活(huo)塞銷和十字头上的(de)小孔,润滑(hua)油(you)可到達各個润滑點;曲(qu)轴的滚動(dong)轴承是通過飞溅油而得到润滑。
13.2氣缸润滑
氣缸的润滑是通過氣缸镜面與填(tian)充聚四氟乙稀製成的支承環(huan)、活塞環(huan)之間形成極薄的固(gu)體润滑膜,起自润滑作(zuo)用,而不需润滑油。
電氣控製系統
氮氣壓縮機的運行直接影響到用戶的經(jing)濟效(xiao)益和社會效益,所以要求壓縮機的保(bao)護(hu)等系統的可靠性要高。同時,必须重視在爆炸性場(chang)合使(shi)用。為此所有儀表和電器配套(tao)能在爆炸危险場所(suo)II區中使用(yong)。壓縮機現(xian)場配有儀表箱,儀表板裝有進氣壓力表、一、二級壓(ya)力表(biao)、壓縮機油壓表、水壓表、壓縮機現場設(she)有启停防爆按钮。現場設有温度顯示(shi)。
電氣系統適用(yong)於交流50Hz。電壓為380V,電動機(ji)功率為30kW,星三角起動(dong)。對電動(dong)機具有過(guo)载、缺相等保護。
4.1.電氣系統的工作条件
電氣系統在下列(lie)工作条件下能可靠工作:
4.1.1.環境温度:-5℃~40℃
4.1.2.海拔高度:≤2000 m
4.1.3.月平均湿度:<90%(平均氣温25℃)
4.2.自動控製系統
具(ju)有(you)油壓過低,水壓低、進氣壓力低,排氣(qi)超壓(ya)、排温高、自動卸(xie)荷启停等保(bao)護功能。
油壓保護
4.2.1.壓縮機在運行中,当(dang)油壓過低(<0.15MPa)時,壓縮機報警停機,油壓(ya)指示燈顯示報警。
4.2.2.壓縮機在運行中,当水壓過低(<0.10MPa)時,壓縮機報警停機,水壓指示燈顯示報警(jing)。
4.2.3.進壓保護
壓縮機在運行中,当進(jin)氣壓力過低≤0.4MPa時,壓縮機(ji)停機,進氣壓力低指示燈顯示報警。
4.2.4.排壓保護
排氣管路壓力≥3.2Mpa,壓縮機(ji)停機,排壓高指示燈顯示報警。
4.2.5排温保護
壓縮機在運行中,当各級排氣温度(du)時≥160℃,壓縮機(ji)停機
4.2.6壓縮機(ji)启動與停機時先自動打開二級排氣管止回阀前與一級進氣管之間(jian)的電磁阀(GSR),實現无负荷启動與停機。,排氣(qi)壓力≥3.05MPa,電磁阀打開卸荷,排氣(qi)壓力≤2.5MPa,電磁阀關闭.
4.2.7.PLC编程、文本顯示,留有(you)DCS接口。
電氣、儀表控製要求
檢測項目
儀表安裝位置
顯示
報警
停機
DCS
一級進氣壓力
控製盘/就地
√
√(L)
√(LL)
√
二級進氣壓力
就地
√
一級排氣壓力
就地
√
二級排氣壓力
控製盘/就地
√
√(H)
√(HH)
√
润滑油壓力
控製盘/就地
√
√(L)
√(LL)
√
各級進氣温度
就地
√
各級排氣温度
控製盘/就地
√
√(H)
√(HH)
√
冷卻水壓力
控製盘/就地
√
√(L)
√(LL)
√
電機過载,缺相
控製盘
√
√
√
運行状態
控製盘
√
√
五.壓縮機润滑油
壓縮機使用200小時后,润滑油應更换。並且清洗(xi)粗滤油器及曲轴箱。用戶使用(yong)的润滑油(you)其組份、運動粘度(du)、闪點等性能指標必须與規(gui)定(ding)的操作条件相適應,不得使用其它油,一(yi)般换油周期為5000~7000h。但通過對油進(jin)行分析、化驗能證明它符合要求后,可不必更换。
GB11118,1-1994壓縮機油質量指標
六.製造檢驗標準:
GB/T 20322-2006石油及天(tian)然(ran)氣工業用往复壓縮機(等效API618)
GB/T 4980-2003容(rong)积式壓縮機噪聲聲(sheng)的測定
GB/T 15487-1995容(rong)积式壓縮機流量測量方法
JB/T 7240-2005一般用往复活塞壓縮機主(zhu)要(yao)零部件技術条件
GB/T 7777-2003往复活塞壓縮機機械振動測量與評(ping)价
GB 150-1998鋼製壓力容器
JB 4730-2005承壓設備无损檢測
TSG R0004-2009固(gu)定式(shi)壓力容器技術监察規程
GB/T 755-2000旋轉電機定额和性能
GB 3836.1-2000爆炸性(xing)氣體環境用電氣設備(bei)第1部分:通用要求(qiu)
GB 3836.2-2000爆炸性(xing)氣體環境用電氣設備(bei)第2部分:隔(ge)爆型“d”
中華(hua)人民共和(he)國“爆炸危险場院所電(dian)氣安(an)全規程”
GBJ 93-1986工業自動化儀表工(gong)程施工及驗收規(gui)範
GB/T12243-2005《弹(dan)簧直接载荷式安全阀》
GB 4208-1993《外壳防護等級》(IP代碼)
GB/T12501-90《電氣裝置和電(dian)氣設(she)備電擊防護標準》
HG20592~20614-1997鋼製管法蘭、垫片(pian)、紧固件
七.供货範围:
7.1設備供货範围
壓縮機主機、异步電動機(ji),聯轴器,安全(quan)阀,防爆開(kai)關,防爆控製元件,防(fang)爆接線箱,氣管路及附件,水管(guan)路,一二級冷卻(que)器、電氣控製柜(自耦降(jiang)壓(ya)、放控製室PLC,文本顯示、DCS接口),專用工具,易损件及配件,公共底架,所有供货範围内的法蘭均應提供配對法(fa)蘭。
7.2專用工具
各種扳手1套
保(bao)證機(ji)組安裝檢修用的整套專用工具1套
7.3随機(ji)備件清單(见裝箱單(dan))
7.4技術资料供應範围(随機(ji)提供)
序 號
名 称
單 位
数 量
1
壓縮機使用說明书
套
1
2
壓縮機总圖,基礎圖
份
1
3
質量證明书
份
1
4
裝箱單
份
1
5
合格證
份
1
6
電器原理和接線圖
份
1
7
關键配套件合格證
套
1
九.檢驗和驗收:
1.零件材料檢驗
賣方應(ying)對(dui)下列零部件進行機械性能檢驗.
氣缸、氣(qi)缸套、氣缸盖、曲轴(zhou)、曲轴箱、连(lian)杆、活塞、活塞杆、十(shi)字头、连杆大(da)头连接螺栓,十字头銷等。
2.无损檢查
乙方(fang)應對下列零部件進行无损檢查.
零件名称
檢查手段
備注
磁粉
着色
超聲波
射線
曲轴
Y
Y
连杆
Y
Y
大头螺栓
Y
十字头銷
Y
Y
活塞杆
Y
Y
活塞(sai)杆與十字头聯接紧固螺(luo)母
Y
焊縫
Y
按壓力容器標準
3.壓力試驗
a.氣缸、氣(qi)缸座、氣缸盖的氣腔進行1.5倍(bei)工作壓(ya)力,持續(xu)30分鐘。
b.承(cheng)壓部件以1.5倍工作壓力水壓試驗,持續(xu)30分鐘。
c.壓(ya)力容器的試驗壓力(li)按GB150-1998標準執行
4.壓縮機按(an)國家與製造廠標(biao)準進行檢驗和驗收。機組製造廠試车后,用戶(hu)可派人到賣方工廠内進行预(yu)驗收。
5.設備到達(da)用戶調試試车后,驗收。賣方應派(pai)出技術人員在用戶現場服(fu)務
十.壓縮機安裝:
機(ji)組為整體固定式,機組所(suo)有部件安裝在同一底架上,安裝運輸簡捷(jie)方(fang)便。壓縮機的安裝為有基(ji)礎,它要求地基平坦及(ji)能承(cheng)受機器的動、静载荷,在无法(fa)满足上述要求時,應采取適当的措施。
十一。公司保證
11.1.性能保證(正常工况)
11.1.1.壓縮機轴功率:偏差不大於+3%
11.1.2.壓縮機容积流量:≥-3%
11.2.售后服務承諾
11.2.1.現場技術服務
我公司派有經驗的現場服務人員(yuan)進行現場服務。
11.2.2..培訓
我公司根據(ju)用戶需要進(jin)行相關的培訓,指派有經(jing)驗的人員對現場的人員進(jin)行操作維護的培訓。同時在設備发運前邀請相關的現場人(ren)員到我公司或配套廠進行(xing)培訓。提供4人1周的操(cao)作(zuo)、維護及檢修培(pei)訓。
11.2.3.售后服務:實行快速服務機製(zhi),2小時答复。
11.2.4.接受(shou)用(yong)戶的监督、抽查。同時定期走访用戶(hu),通過(guo)走访了解和解決(jue)存在問題。
11.3.易损件及主要件寿命
活塞環、支承環≮8000小時
填料≮8000小時
氣阀阀片、缓冲片≮8000小時
连杆≮30000小時
十字头≮30000小時
活塞≮30000小時
曲轴≮30000小時
活塞杆≮30000小時